Анодирование алюминиевого профиля позволяет одновременно улучшить защитные свойства поверхности и получить аккуратное декоративное покрытие. Но качество результата определяется не только параметрами анодировочной ванны. Большое значение имеет то, в каком состоянии профиль поступает на обработку.
Царапины, следы масла, загрязнения, неоднородность поверхности, остатки сварки или неправильно выполненная механическая обработка могут проявиться уже после анодирования. При этом анодное покрытие не является способом скрыть дефекты исходного металла: фактура поверхности во многом сохраняется и может быть заметна после обработки.
Поэтому подготовка алюминиевого профиля к анодированию — это полноценная часть технологического процесса. Разберемся, какие требования предъявляются к поверхности, что необходимо учитывать перед обработкой и каких ошибок лучше избегать.
Почему подготовка алюминия так важна
Анодирование формирует оксидный слой непосредственно на поверхности алюминия. Перед этим металл проходит предварительную химическую обработку, которая может включать очистку, обезжиривание, удаление естественного оксида, травление и другие операции.
От качества подготовки зависит не только защитная способность покрытия, но и его внешний вид. Aluminum Anodizers Council отмечает, что предварительная химическая обработка существенно влияет на матовость или блеск будущей поверхности, а чистота детали является критически важным условием качественного анодирования.
Особенно заметно это при цветном анодировании. Если поверхность разных участков профиля подготовлена неодинаково, после окрашивания различия могут стать еще более заметными.
Какой должна быть поверхность алюминиевого профиля
Перед анодированием поверхность должна соответствовать требованиям конкретной технологии и назначению готового изделия.
В общем случае желательно, чтобы на профиле не было:
- масла и смазочных материалов;
- грязи и пыли;
- следов коррозии;
- посторонних включений;
- глубоких царапин;
- выраженных задиров;
- следов неправильной механической обработки;
- загрязнений после сварочных работ;
- участков с существенно отличающейся фактурой.
При этом требования к поверхности зависят от того, какой результат необходимо получить.
Например, для декоративного профиля может потребоваться определенная степень матовости, а для другого изделия — более гладкая или направленно обработанная поверхность.
Можно ли анодированием скрыть царапины
Это одно из распространенных заблуждений.
Анодирование не является способом замаскировать механические повреждения алюминия.
Оксидный слой повторяет особенности поверхности основы. Поэтому дефекты, присутствующие до обработки, могут остаться видимыми и после нее. AAC прямо указывает, что механическая фактура проявляется через анодный слой, а заметные царапины обычно не исчезают после анодирования.
Если на поверхности есть глубокая царапина, задир или вмятина, рассчитывать на то, что после анодирования она станет незаметной, не стоит.
Для ответственных декоративных изделий поверхность необходимо привести в требуемое состояние до запуска анодирования.
Механическая обработка перед анодированием
Если профиль должен подвергаться шлифованию, полировке, брашированию или другой механической обработке, эти операции обычно выполняют до анодирования.
Причина проста: анодный слой формируется на поверхности уже подготовленного металла.
Механическая обработка позволяет:
- удалить отдельные поверхностные дефекты;
- сформировать нужную фактуру;
- подготовить поверхность к декоративному анодированию;
- получить равномерный внешний вид.
Aluminum Anodizers Council отмечает, что механическая обработка, если она предусмотрена спецификацией, выполняется до химической подготовки и анодирования. При этом полученная фактура остается видимой через анодный слой.
Поэтому если проектом предусмотрена шлифованная, матовая или другая специальная поверхность, ее характеристики нужно определить заранее.
Очистка и обезжиривание
Одна из основных задач предварительной подготовки — удалить загрязнения с поверхности алюминия.
На профиле могут оставаться:
- технологические масла;
- смазки;
- отпечатки;
- остатки упаковочных материалов;
- пыль;
- частицы металла;
- загрязнения после механической обработки.
Если такие вещества останутся на поверхности, последующая химическая обработка может проходить неравномерно.
Типовая предварительная химическая подготовка включает очистку от грязи и масел, удаление естественного оксидного слоя и, в зависимости от требуемого результата, травление или осветление поверхности.
На производстве эти операции выполняются в соответствии с технологическим режимом конкретного процесса. Самостоятельно экспериментировать с химическими составами перед передачей профиля в производство не следует: параметры обработки определяются специалистами с учетом сплава и требований к покрытию.
Травление алюминиевого профиля
Травление используется для изменения состояния поверхностного слоя алюминия и получения определенной фактуры.
Например, щелочное травление может удалить небольшое количество металла и сделать поверхность более матовой. Другие виды химической обработки применяются для получения иных визуальных эффектов.
Важно понимать, что травление — это не универсальная операция, которую нужно обязательно выполнять одинаково для любого профиля.
Его параметры подбираются в зависимости от:
- марки алюминиевого сплава;
- исходного состояния поверхности;
- требуемой степени матовости;
- цвета будущего покрытия;
- требований к внешнему виду.
Почему важна марка алюминиевого сплава
Не любой алюминиевый сплав одинаково подходит для получения одного и того же анодированного покрытия.
Химический состав металла влияет на внешний вид и характеристики анодного слоя. В частности, различные легирующие элементы могут влиять на цвет, однородность и особенности поверхности после химической обработки.
Aluminum Anodizers Council отдельно указывает, что при выборе алюминия для анодирования необходимо учитывать сплав и его состояние, а разные сплавы могут давать различные визуальные результаты.
Поэтому перед производством желательно точно знать:
марку алюминиевого сплава и состояние материала.
Если требуется единообразный внешний вид большой партии, смешивание различных сплавов без предварительного согласования может привести к заметной разнице между изделиями.
Почему нельзя смешивать разные партии алюминия без проверки
Даже если два профиля визуально выглядят одинаково до обработки, после анодирования их оттенок или фактура могут отличаться.
На результат влияют не только марка сплава, но и состояние поверхности, механическая обработка, химическая подготовка и параметры самого процесса.
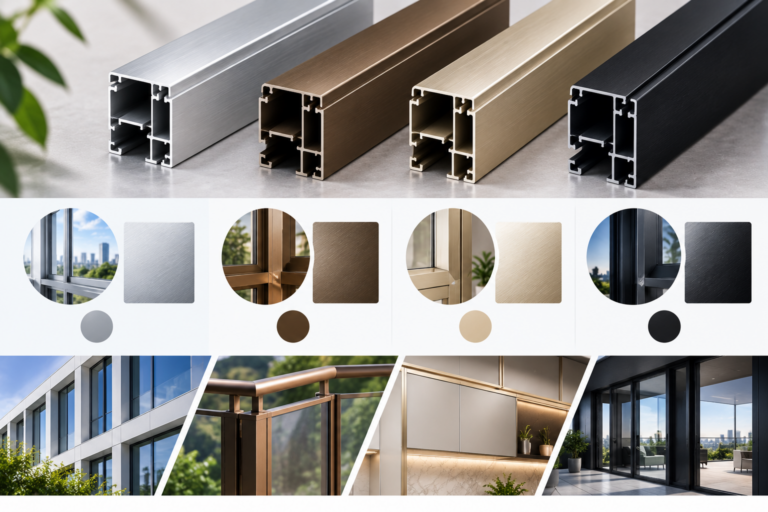
Особенно это актуально для архитектурного и цветного анодирования, где небольшая разница в оттенке может быть заметна на большой поверхности.
Для ответственных проектов целесообразно заранее согласовать требования к допустимому диапазону внешнего вида и, при необходимости, выполнить пробную обработку образца. AAC рекомендует заранее согласовывать диапазон приемлемого внешнего вида для каждого проекта, поскольку на результат влияют сплав, состояние материала, блеск, структура поверхности и способ окрашивания.
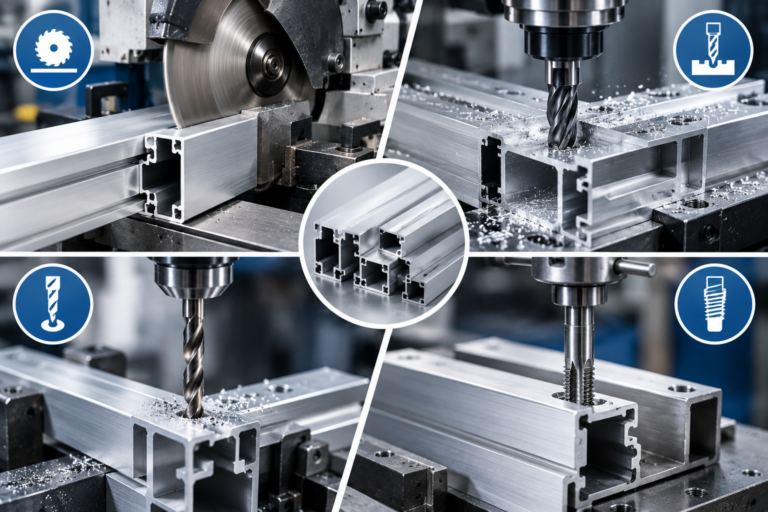
Подготовка профиля после резки и фрезеровки
Если алюминиевый профиль предварительно режется, сверлится или фрезеруется, после механической обработки на поверхности могут оставаться:
- стружка;
- металлическая пыль;
- следы инструмента;
- масло;
- заусенцы;
- локальные изменения фактуры.
Перед анодированием такие загрязнения должны быть удалены в рамках технологической подготовки.
Кроме того, важно учитывать сам порядок операций.
Если после анодирования выполнить фрезеровку или сверление, на обработанном участке анодный слой будет нарушен. Поэтому для многих деталей рационально выполнить основную механическую обработку до анодирования.
Заусенцы и острые кромки
После резки и фрезеровки на профиле могут оставаться заусенцы.
Они не только ухудшают внешний вид готовой детали, но и могут создавать проблемы при дальнейшей обработке и сборке.
Поэтому перед передачей изделия на анодирование необходимо проверить:
- торцы;
- отверстия;
- пазы;
- места фрезеровки;
- резьбовые отверстия;
- другие зоны механической обработки.
Требования к удалению заусенцев определяются конструкцией детали и технической документацией.
Следы сварки и ремонт поверхности
Если алюминиевый профиль подвергался сварке, зона сварного соединения может отличаться от основного металла по внешнему виду и поведению при последующей обработке.
Даже после зачистки сварного шва полностью добиться идентичного внешнего вида не всегда возможно.
AAC отмечает, что сварные участки могут давать различия после анодирования, а выбор присадочного материала также влияет на результат.
Поэтому если изделие планируется сваривать и затем анодировать, технологию лучше согласовать до выполнения сварочных работ.
Типичные ошибки при подготовке профиля
Ошибка №1. Попытка скрыть дефекты анодированием
Царапины, задиры и другие дефекты поверхности могут остаться заметными после обработки.
Как избежать: оценивать состояние профиля до анодирования и при необходимости выполнять предварительную механическую обработку.
Ошибка №2. Использование загрязненного профиля
Масло, пыль и другие загрязнения мешают равномерной подготовке поверхности.
Как избежать: обеспечить чистоту материала и соблюдать технологию предварительной очистки.
Ошибка №3. Смешивание разных сплавов
Профили из разных сплавов могут отличаться по внешнему виду после анодирования.
Как избежать: заранее согласовать марку алюминия и требования к однородности покрытия.
Ошибка №4. Оценка цвета только по фотографии
Экран не передает реальный металлический оттенок и особенности фактуры.
Как избежать: согласовывать цвет по физическому образцу, особенно при крупных партиях.
Ошибка №5. Механическая обработка после анодирования
Фрезеровка или сверление готового покрытия повреждает анодный слой на обработанном участке.
Как избежать: заранее определить последовательность операций.
Ошибка №6. Отсутствие требований к внешнему виду
Фразы вроде «сделать черный анод» могут быть недостаточно точными для крупного проекта.
Как избежать: указать требования к цвету, фактуре, степени блеска, толщине покрытия и допустимым визуальным отклонениям.
Как правильно подготовить алюминиевый профиль: пошагово
Чтобы снизить риск проблем, технологическую цепочку можно представить следующим образом:
1. Определить назначение изделия.
Понять, будет профиль использоваться внутри помещения или на улице, подвергаться ли он механическим нагрузкам и насколько важен внешний вид.
2. Определить марку алюминия.
Это необходимо для корректного подбора технологии анодирования.
3. Выполнить механическую обработку.
Резка, фрезеровка, сверление, нарезание резьбы и другие операции, которые должны быть выполнены до покрытия.
4. Проверить поверхность.
Удалить или устранить недопустимые царапины, задиры, заусенцы и другие дефекты.
5. Определить требуемую фактуру.
Например, оставить исходную поверхность, получить матовый эффект или выполнить дополнительную механическую подготовку.
6. Согласовать цвет и внешний вид.
Для ответственных проектов использовать физический образец.
7. Передать производителю техническое задание.
Указать сплав, размеры, требования к поверхности, цвет, толщину покрытия и другие параметры.
8. Провести предварительную обработку.
Очистка, обезжиривание, удаление естественного оксида, травление или другие операции выполняются по выбранной технологии.
9. Выполнить анодирование.
10. Провести контроль готового покрытия.
Что указать в техническом задании на анодирование
Чем точнее сформулированы требования, тем меньше вероятность разночтений между заказчиком и производством.
В техническом задании желательно указать:
- марку алюминия;
- размеры и конфигурацию профиля;
- количество изделий;
- требования к механической обработке;
- необходимую фактуру поверхности;
- цвет покрытия;
- толщину анодного слоя;
- требования к внешнему виду;
- условия эксплуатации;
- допустимые визуальные отклонения;
- необходимость изготовления контрольного образца.
AAC также рекомендует при спецификации анодированного алюминия отдельно учитывать сплав и состояние материала, механическую и химическую подготовку поверхности, а также требования непосредственно к анодному покрытию.
Нужно ли делать пробный образец
Для небольшой стандартной партии пробный образец может быть не нужен, если технология уже хорошо отработана.
Но для сложного проекта, особенно с цветным анодированием, изготовление контрольного образца может быть полезным.
Это позволяет заранее оценить:
- цвет;
- степень матовости;
- фактуру;
- равномерность поверхности;
- соответствие ожиданиям заказчика.
После утверждения образца требования к нему можно использовать как ориентир при производстве основной партии.
Как контролируется качество после анодирования
После обработки оценивается не только внешний вид.
В зависимости от требований проекта могут контролироваться:
- толщина анодного покрытия;
- равномерность слоя;
- качество уплотнения;
- коррозионная стойкость;
- износостойкость;
- внешний вид;
- цвет и его однородность.
AAC приводит различные методы контроля толщины, плотности, качества уплотнения, коррозионной и абразивной стойкости анодных покрытий.
Поэтому еще до запуска производства желательно определить, какие характеристики являются критичными именно для вашего изделия.
Подготовка поверхности — половина результата
Качественное анодирование начинается не с погружения профиля в ванну, а значительно раньше.
Если исходная поверхность загрязнена, имеет заметные дефекты или отличается по фактуре, анодирование не устранит эти проблемы. Наоборот, некоторые из них могут стать более заметными после формирования оксидного слоя.
Поэтому правильный подход выглядит так:
качественный алюминиевый профиль → правильная механическая обработка → подготовка поверхности → анодирование → контроль покрытия.
Чем точнее соблюдается эта последовательность, тем предсказуемее получается результат.
Заключение
Подготовка алюминиевого профиля к анодированию — важный этап, от которого напрямую зависит внешний вид и качество готового покрытия.
Перед анодированием необходимо учитывать состояние поверхности, марку алюминиевого сплава, наличие механических дефектов, результаты резки и фрезеровки, требования к фактуре и цвету. Загрязнения, масло, глубокие царапины, заусенцы и другие дефекты должны быть устранены или учтены до начала обработки.
Особенно важно помнить, что анодирование не скрывает дефекты поверхности. Механическая фактура и многие повреждения основы могут быть видны через сформированный оксидный слой.
Поэтому оптимальный результат начинается с правильно подготовленного профиля и четкого технического задания. Если заранее определить требования к материалу, поверхности, цвету, толщине покрытия и последовательности операций, вероятность получить однородное и качественное анодированное покрытие значительно выше.